汽车行业 一汽大众 丛穆 MOLDFLOW在仪表板骨架注塑成型分析中的应用
本项目的目的是应用MOLDFLOW 对仪表板骨架制品的成型性进行分析。仪表板骨架的成型性是指制品的结构(包括壁厚、加强筋等因素)是否能够满足塑料注塑成型的要求,即探求制品结构是否能保证塑料熔体充满模腔、制品成型后是否会出现由于制品结构导致的(工艺无法控制的)翘曲变形、应力集中等缺陷。
MOLDFLOW 在仪表板骨架注塑成型分析中的应用 一汽技术中心材料部非金属研究室 丛 穆 江 梅
本项目的目的是应用 MOLDFLOW 对仪表板骨架制品的成型性进行分析。仪表
板骨架的成型性是指制品的结构(包括壁厚、加强筋等因素)是否能够满足塑
料注塑成型的要求,即探求制品结构是否能保证塑料熔体充满模腔、制品成型
后是否会出现由于制品结构导致的(工艺无法控制的)翘曲变形、应力集中等
缺陷。
由于本项目开始时仪表板产品模具已经制造完毕,并进入模具调试阶段,
因此我们的模拟分析工作是从模具已有的浇注系统结构入手,进行制品成型性
分析。
一、现有产品、模具及设备现状:
1、产品:产品模型: 经过上述修整后的模型
壁 厚: 2.5mm
材 料: PC/ABS
2、模具: 采用模具已成型方案,即 7 浇口
3、设备及工艺: 根据产品投影面积及重量定,系统默认工艺参数
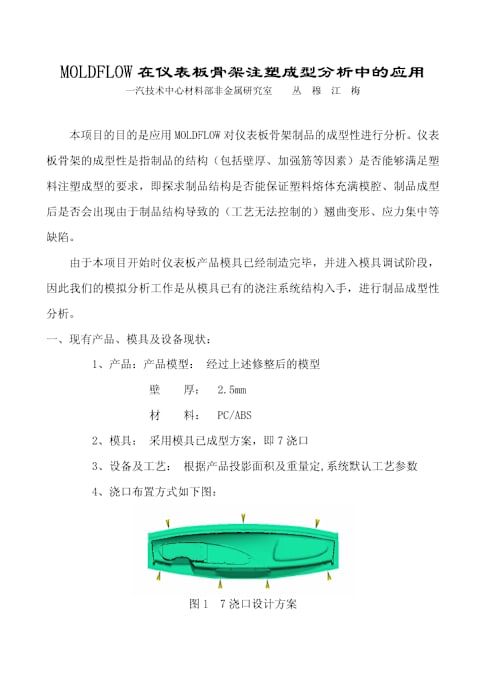
4、浇口布置方式如下图:
图 1 7 浇口设计方案
表 1 中列出制件壁厚为 2.5mm 时的分析结果:
表 1 7 浇口分析结果
Injection volume
(cm 3 )
Max clamp force(tonne) Filling time(sec) Deflection(mm) X deflection(mm)
4574.6998 5048.7 5.06 10.35~1.138 2.055~-2.375
?
图 2 7 浇口填充效果图
可以看到,采用 7 浇口进料,仪表板骨架的成型良好。但 7 浇口方案的气
穴位置主要分布在骨架中间部位,需要在模具上特殊解决排气问题,如果排气不
好,可能出现短射。
在试模过程中,发现 7 个浇口的注射过程中会出现“短射”现象,即在骨
架中间部位不能成型。即使增加局部壁厚,也不能打满型腔。为解决这一问题,
从缩短流道流程方面考虑,模具厂在模具上(即仪表板中间部位)又增加了 6
个浇口,即 13 个浇口方案。
二、13 个浇口方案的模拟分析
从缩短流道流程使熔料填充顺利方面考虑,浇口位置分布如图:
图 3 13 浇口位置(黄色箭头)示意图
第一阶段:用以下参数对壁厚为 2.5mm 的模型进行流动-保压模拟分析:
设备锁模力:7000tonne
最大注射速率:5000cm 3 /s
模具温度:80℃
熔体温度:280℃
图 4 填充时间及熔接痕分布图
从图 4 中可以看出,熔体在 3.183 秒内能填满型腔,但需要很大的锁模力
(7067.51tonne)及流动速率(1633.59 cm 3 /s),而现有设备无法满足这么大的锁
模力.
三、修改产品壁厚
增加浇口数目后,可以填充满,没有明显的困气产生,但是锁模力结果超标,
现有的机器设备不能满足.我们就考虑增加产品壁厚进行分析, 适当改变壁厚
可以使熔体更易填充。于是,我们将模型壁厚分别设为 2.8mm、3.0mm、3.2mm。
再进行流动-保压模拟分析,以观察熔料填充的变化情况,模拟分析不同壁厚
条件下制品的成型性.
分析结果对比(设备最大锁模力:5000tonne)
表 2 浇口位置改动前(13 个浇口)
项目
壁厚
填充时间(sec) 最大锁模力(tonne) 总变形量(mm)
T=2.5 SHORT SHOT Insufficient clamp force
T=2.8 5.218 5048.08 10.14~0.8782
T=3.0 5.429 5046.66 10.05~0.8502
T=3.2 5.455 5049.81 10.11~0.8703
在现在的实际生产中,采用 13 个浇口的方案后,壁厚为 2.5mm 时,仍然不
能使熔料填满型腔,这与模拟分析的结果相同。因此,对于仪表板骨架的成型
过程,只增加浇口数量不能起到改善制品成型性的作用。另一方面,增加了模
具上的浇口数量,使产品成本提高。
综合以上各种分析方案,从最大填充体积、填充时间、控制制品在成型过
程中因收缩引起的变形等因素上考虑,我们认为如果仪表板骨架若采用 3.0mm
壁厚的结构,可以采用改动后的 13 个浇口方案进行注射成型。
四、修改浇口位置
图 5 表示的现生产中料流从 13 个浇口中流入型腔时的分布情况。从图中可
以看出,最后填充部位与浇口位置分布有关。为改变料流分布,改善熔料在仪
表板中部的分布情况,使熔体在型腔内的填充分布均衡,我们重新布置了在骨
架中间部位的三个浇口位置。图 6 表示的是改变后浇口位置分布。
图 5 浇口位置改变前 图 6 浇口位置改变后
分别对壁厚为 2.5mm, 2.8mm,3.0mm,3.2mm 的模型进行模拟分析,得到结果
与改动前进行对比如下表:分析结果对比(设备最大锁模力:5000tonne)
表 3 浇口位置改动后(13 个浇口)
项目
壁厚 填充时间
(sec)
最大锁模力
(tonne) 总变形量(mm)
T=2.5 5.68 5049.1 10.33~0.5359
T=2.8 5.093 5048.73 10.31~0.629
T=3.0 5.219 5000.0 10.1~0.5221
T=3.2 5.425 5000.0 10.32~0.6925
但在现生产中采用的是改动前的 13 个浇口布置方案,壁厚 2.5mm 时制品不
能成型,模具厂采用的是增加制品局部厚度(增加到了 3.5mm-3.6mm)的方式
提高制品成型性。但从我们的模拟分析的结果中看:如果在试模阶段能应用 CAE
模拟分析,则可以预测浇口位置对制品成型性的影响,从而可以避免完全依靠
增加局部壁厚的方式来提高制品成型性。